乳化切削液废水怎么处理方法|乳化切削液废水处理案例
顶目游戏背景
某汽年零机械元器件造成厂重点生产的加工销售发起机缸体、变化箱电机外壳等精细机械元器件,生产的加工销售操作过程中过量安全使用皂化车削加工液做好闭式冷却塔和轴承润滑油。仍然长年生产的加工销售日常积累,车间内保存了过量高盐浓度皂化车削加工液工业废水,COD(药剂学需氧量)独角兽高达20000-50000mg/L,油份量少于10%,且有效过量合金阴离子(如锌、镍、铜等)。该厂以往简略的油池净化处理系统无非具备排放标准决定规范标准规范,肯定需要升级成处理。
废水处理方法成分表及来历
废水处理工艺基本是来自于铣床工作过程中中的切屑液更換、产品擦拭还有地面上冲干净水。基本是感染物包含:
粘土合出油及合出油脂代谢物
接触面几丁质酶剂(助溶剂)
重金属切屑残渣(铁、铝、铜等)
除锈防锈剂、除臭剂等添加图片剂
除理艺程序流程
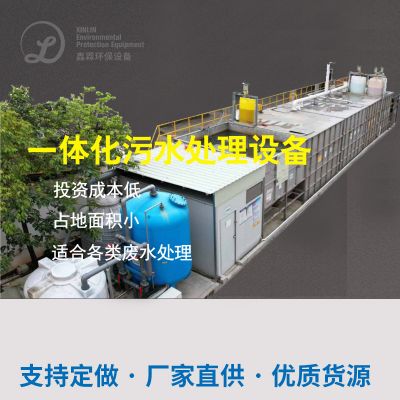
对该厂的高含量皂化铣削液污水,选用“破乳+气浮+什么是生化办理+广度过滤系统”的組合工艺技术:
预加工处理(破乳)
应用碱化破乳法,添加盐酸调理pH至2-3,使水油剥离 。
破乳后进入沉垫池,我们要除大要素浮油和漂浮物。
气浮整理
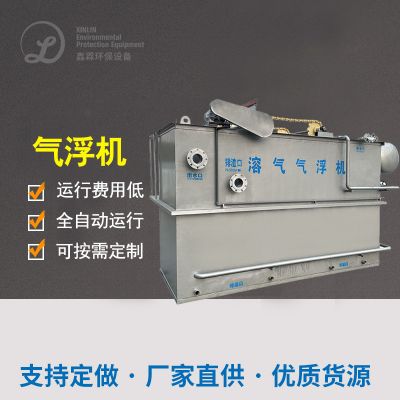
主要包括溶气气浮(DAF)进三步弄掉细微油滴和固体元素。
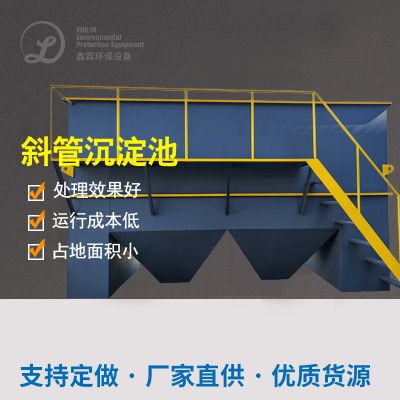
加药聚合反应氯化铝(PAC)和聚丙乙烯酰胺(PAM)提高斜管沉淀池功效。
生物化清理
用到淀粉水解硝化作用+接受被氧化加工过程,光降解废自来水中的可挥发弄脏物。
有效控制溶化氧(DO)在2-4mg/L,事关微生态学活力性。
的深度净化处理
采用了抗逆性炭溶解+多媒介筛选,进三步清理留下COD和色饱和度。
从而有水出经分光光度计线杀菌消毒后造纸废水处理或标准尾气排放。
结果是效用
COD由刚开始的50000mg/L降落到80mg/L如下,清除率>99%。
含油份量从10%减少为5mg/L下列,提升《污水管道综合性排出规范规格》(GB 8978-1996)一个规范规格。
不锈钢阴离子含水量按照业循环标准单位,的部分水循环于厂区冲泡。

 扫一扫添加微信